
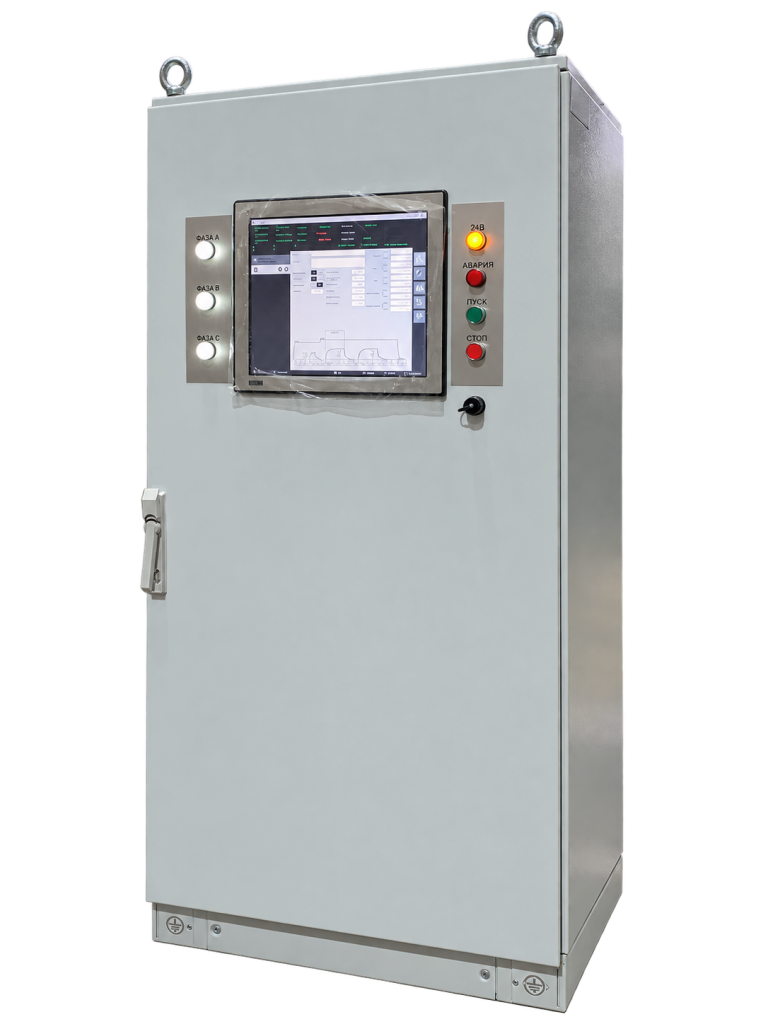
Шкаф управления ШУ-347М
Управление сварочными машинами с выпрямлением во вторичном контуре.
- Регистрация тока и усилия
- Защита от прожога
- Сенсорная панель и Ethernet
Описание и возможности
Компьютерный шкаф управления ШУ-347М предназначен для управления и регистрации параметров сварочного цикла машин контактной сварки с выпрямлением во вторичном контуре. Шкаф может применяться на сварочных машинах с 3-х фазной и 6-ти фазной силовыми схемами. Для управления сварочным циклом используется сварочный регулятор РКМ-1510. Для регистрации параметров сварочного цикла (ток, давление в приводах сжатия или сварочное усилие) применяется регистратор сварочных процессов Р-3704М (РСП-01). В качестве системы управления применяется промышленный компьютер с цветным 12″ монитором и сенсорной панелью. Шкаф управления имеет возможность подключения к общезаводской информационной сети Ethernet и производить анализ и наладку удаленно с рабочего места технолога. Кроме того, ШУ-347М позволяет разграничивать доступ к элементам управления системой — во избежание ошибок, работнику может быть запрещено изменение параметров сварочного цикла. ШУ-347М предназначен для замены морально устаревших шкафов управления ШУ-346 и ШУ-347, а так же регуляторов сварки РКМ-10, РКМ-186 и РКМ-186-1. Программное обеспечение ШУ-347М позволяет оперативно дорабатывать систему управления под конкретные задачи.
Шкафы управления контактной сваркой ШУ-347М заменяют аппаратуру управления следующих серий:
- РКМ-10 и РКМ-1510 производства завода «Электрик»
- РКМ-86, РКМ-186, РКМ-186В, РКМ-186-1
- ШУ-346, ШУ-347
Функции и возможности
- Шкафы управления ШУ-347М обеспечивают управление силовой коммутирующей аппаратурой – тремя силовыми тиристорами или тиристорным контактором, двумя или тремя электропневматическими клапанами и проводом вращения роликов.
- Шкаф управления обеспечивает следующие режимы работы по току и усилию между электродами:
- управление тремя или шестью силовыми тиристорами или тремя тиристорными контакторами;
- управление 3 электропневматическими клапанами или двумя клапанами и приводом вращения роликов;
- дискретный отсчет позиций сварочного цикла в периодах сетевого напряжения;
- измерение и индикацию максимального и минимального значения напряжения сети за цикл;
- измерение и индикацию текущего значения напряжения питающей сети;
- измерение и индикацию сварочного тока;
- параметрическую стабилизацию среднего значения напряжения на сварочном контуре по напряжению сети;
- в точечных режимах, шкаф управления обеспечивает корректировку сварочного тока в зависимости от количества сваренных точек и выдачу сигнала на заточку или замену электродов.
- По усилию, шкаф управления позволяет формировать различные циклограммы путем включения клапана дополнительного усилия в любой сварочной позиции. Так же шкаф управления позволяет осуществлять ковку — включать клапан дополнительного ковочного усилия во время протекания сварочного тока.
- Шкафы управления (в точечном режиме) обеспечивают работу машин одиночными циклами и в автоматическом режиме (пока замкнута цепь запуска), при этом выдержка времени «Предварительное сжатие» из последующих циклов исключается. При работе в шовных и шовно-шаговых режимах цепь запуска должна быть замкнута дважды: один раз для запуска, второй для остановки.
Технические характеристики
| Наименование параметра | Норма для ШУ |
| Потребляемая мощность, ВА, не более | 300 |
| Количество регулируемых выдержек сварочного цикла | 15 |
| Общее количество импульсов сварочного тока | 1 — 2997 |
| Количество импульсов сварочного тока с нагревом 1 | 1 — 999 |
| Количество импульсов сварочного тока с нагревом 2 или 3 | 0 — 999 |
| Пределы регулирования выдержек времени сварочного цикла | |
| Предварительное сжатие | 0 — 999 |
| Задержка сжатия | 0 — 999 |
| Сжатие | 0 — 999 |
| Задержка тока | 0 — 999 |
| Длительность импульса тока 1 | 0 — 999 |
| Длительность паузы между импульсами тока 1 | 0 — 999 |
| Длительность паузы между токами 1 и 2 | 0 — 999 |
| Длительность импульса тока 2 | 0 — 999 |
| Длительность паузы между импульсами тока 2 | 0 — 999 |
| Длительность паузы между токами 2 и 3 | 0 — 999 |
| Длительность импульса тока 3 | 0 — 999 |
| Длительность паузы между импульсами тока 3 | 0 — 999 |
| Задержка ковки | 0 — 999 |
| Проковка | 0 — 999 |
| Пауза | 0 — 999 |
| Модуляция | 0 — 999 |
| Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % | 30 — 100 |
| Длительность нарастания переднего фронта импульса сварочного тока (модуляция) | 0 — 999 |
|
Изменение действующего значения сварочного тока при колебаниях напряжения питающей сети от 0,9 до 1,05 от номинального значения (параметрическая стабилизация), % |
±3 |
| Параметры импульсов управления тиристорами | |
| Амплитуда выходного напряжения на сопротивлении 6 Ом +/-5%, В | Не менее 15 Не более 25 |
| Длительность импульса на уровне 15В, мкс |
Не менее 100 |
| Параметры сигнала для питания выходных устройств постоянного тока | |
| Напряжение, В | 24±10% |
| Ток, А не более | 0,8 |
| Количество выходных устройств | 3 |