
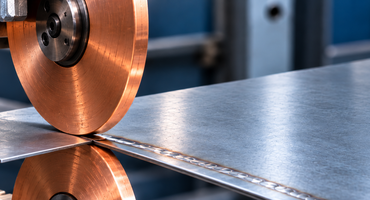
Шовная контактная сварка применяется для формирования соединения вдоль заданной линии. Ток и усилие передаются через роликовые электроды, между которыми перемещаются заготовки.
При соответствующем режиме последовательно образующиеся сварные участки перекрываются. Это позволяет получать протяжённые соединения, в том числе предназначенные для обеспечения герметичности.
Как формируется шов
Ролики прижимают детали и подводят ток к зоне сварки. Результат зависит от согласования электрического режима с движением заготовок. Изменение скорости перемещения влияет на расстояние между участками нагрева и на условия формирования шва.
В зависимости от оборудования и технологии используют разные сочетания движения роликов и подачи тока. Конкретный цикл выбирают под материал, толщину и требования к изделию.
Что необходимо контролировать
Для устойчивой работы важны точность сборки, состояние поверхностей и стабильное положение соединения относительно роликов. Отклонения в подаче деталей способны изменять условия контакта по длине шва.
Рабочие поверхности роликов также требуют обслуживания. Их износ и загрязнение могут влиять на передачу усилия и тока. Состояние охлаждения учитывают вместе с электрическими и механическими параметрами процесса.
Герметичность нужно подтверждать
Непрерывная внешняя дорожка ещё не доказывает отсутствие непроваренных участков или других дефектов. Если изделие должно удерживать жидкость или газ, проверка герметичности должна входить в предусмотренную процедуру контроля.
Метод испытания и критерии приёмки определяются назначением изделия. Проверка внешнего вида, прочности и герметичности решает разные задачи, поэтому один вид контроля не всегда заменяет остальные.
Подбор системы управления
Система управления должна поддерживать требуемый цикл сварки и взаимодействовать с приводом перемещения. При модернизации оценивают совместимость регулятора с существующей машиной, возможности силовой части и доступные сигналы управления.
Режим отрабатывают на образцах, соответствующих реальному изделию по материалу, толщине и подготовке поверхности. Это позволяет оценивать результат в условиях, близких к производственным.
Справочные режимы шовной сварки
Шовная сварка низкоуглеродистой стали
| Толщины деталей, мм | Ток, кА | Действие тока, с | Пауза, с | Усилие сжатия, кН | Скорость сварки, мм/с |
|---|---|---|---|---|---|
| 0,5 + 0,5 | 7–8 | 0,02–0,04 | 0,04–0,06 | 1,5–2 | 20–23 |
| 1 + 1 | 10,5–12 | 0,06–0,08 | 0,08–0,1 | 3–4 | 13,3–15 |
| 1,5 + 1,5 | 13–14,5 | 0,12–0,14 | 0,12–0,14 | 5–6 | 10–11,7 |
| 2 + 2 | 15,5–17 | 0,16–0,18 | 0,18–0,22 | 7–8 | 8,3–10 |
| 3 + 3 | 18–22 | 0,24–0,32 | 0,28–0,34 | 10–11 | 6,7–8,3 |
Шовная сварка низколегированных закаливающихся сталей
| Толщины деталей, мм | Ток, кА | Действие тока, с | Пауза, с | Усилие сжатия, кН | Скорость сварки, мм/с |
|---|---|---|---|---|---|
| 0,5 + 0,5 | 7–8 | 0,1–0,12 | 0,12–0,16 | 3–3,8 | 13,3–15 |
| 1 + 1 | 9,5–10,5 | 0,14–0,16 | 0,18–0,24 | 5–6 | 10–11,7 |
| 1,5 + 1,5 | 14–16 | 0,18–0,2 | 0,26–0,32 | 8–9 | 8,3–10 |
| 2 + 2 | 17–19 | 0,2–0,22 | 0,3–0,36 | 10–11,5 | 8,3–10 |
| 3 + 3 | 22–23 | 0,3–0,32 | 0,36–0,44 | 14–16 | 5–6,7 |
Шовная сварка алюминиевых сплавов
| Толщины деталей, мм | Ширина роликов, мм | Ток, кА | Действие тока, с | Пауза, с | Усилие сжатия, кН | Скорость сварки, мм/с | Примерный шаг точек, мм |
|---|---|---|---|---|---|---|---|
| 0,6 + 0,6 | 2,8 | 26 | 0,04 | 0,08 | 2,7 | 11,7 | 1,4 |
| 1 + 1 | 3,6 | 32 | 0,06 | 0,1 | 3,4 | 12,5 | 2 |
| 1,5 + 1,5 | 4,8 | 38 | 0,06 | 0,18 | 4,3 | 10,8 | 2,5 |
| 2 + 2 | 5,6 | 41 | 0,08 | 0,24 | 5,2 | 8,8 | 2,5 |