
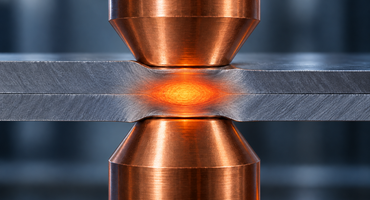
Точечная контактная сварка предназначена для соединения металлических деталей на отдельных локальных участках. Обычно заготовки собирают внахлёст и зажимают между электродами. Во время прохождения тока металл в зоне контакта нагревается, и формируется сварное соединение.
Технология востребована при производстве листовых изделий: она позволяет выполнять множество соединений в заданной последовательности и включать сварочную операцию в автоматизированную линию.
Как проходит сварочный цикл
Сначала электроды прижимают детали друг к другу. После формирования необходимого усилия включается сварочный ток. По окончании импульса давление сохраняют на предусмотренное технологией время, затем электроды размыкают.
Каждый этап влияет на результат. Недостаточное сжатие до включения тока, неподходящая длительность импульса или преждевременное снятие усилия могут нарушить формирование соединения.
Варианты циклов контактной точечной сварки
| Цикл | Характер цикла (словесное описание) | Указанная область применения |
|---|---|---|
| I | Один импульс тока; постоянное усилие | Низкоуглеродистая сталь до 6 мм |
| II | Один импульс тока; изменяемое усилие | Низкоуглеродистая сталь свыше 6 мм; алюминиевые сплавы до 1,5 мм |
| III | Один импульс; повышенное усилие в начале и конце | Низкоуглеродистая сталь свыше 10 мм; сталь повышенной прочности |
| IV | Два импульса: сварка и термообработка; постоянное или переменное усилие | Закаливающиеся стали: до 6 мм при постоянном усилии, свыше 6 мм при переменном |
| V | Несколько импульсов; удаление окалины током и предварительный подогрев; переменное усилие | Низкоуглеродистая сталь большой толщины, до 30 мм |
| VI | Изменяемый ток и переменное усилие | Алюминиевые сплавы свыше 1,5 мм |
Почему важны электроды
Электроды подводят ток и передают усилие. В процессе работы их контактная поверхность меняется: возникают износ, загрязнения и деформация. Это изменяет условия нагрева даже при сохранении прежних настроек машины.
Обслуживание электродов, контроль их формы и исправное охлаждение помогают поддерживать стабильный процесс. Периодичность обслуживания выбирают с учётом материала деталей, покрытия и интенсивности работы.
Размеры контактных частей электродов
| Толщина каждой детали, мм | Стали: dэ, мм | Стали: Dэ, мм | Стали: R, мм | Алюминий, медь и сплавы: Dэ, мм | Алюминий, медь и сплавы: R, мм |
|---|---|---|---|---|---|
| 0,5 | 4 | 12 | 25–50 | 16 | 50 |
| 1 | 5 | 12 | 70–100 | 16 | 75 |
| 2 | 8 | 20 | 100–150 | 20 | 100 |
| 3 | 10 | 25 | 150–200 | 25 | 100–150 |
| 4 | 12 | 25 | 200–250 | 32 | 200 |
| 5 | 12–14 | 25 | 200–250 | 32 | 200 |
Геометрия соединения
Геометрические параметры точечного соединения
| Параметр | Обозначение и значение |
|---|---|
| Диаметр литого ядра | d = (2,5–4)s |
| Расстояние между центрами точек | t — по расчёту |
| Проплавление одной детали | h = (0,2–0,8)s |
| Глубина вмятины | h₀ ≤ 0,2s |
| От центра крайней точки до края нахлёстки | u = 0,5B |
| Между рядами при цепном расположении | C = (3,5–4)d |
| Между рядами при шахматном расположении | C₁ = (3–3,7)d |
| Число рядов | n — по расчёту |
| Нахлёстка, цепное расположение | B = 2u + C(n − 1) |
| Нахлёстка, шахматное расположение | B₁ = 2u + C₁(n − 1) |
Как оценивать качество
Внешний осмотр позволяет заметить выплески металла, чрезмерные вмятины и другие видимые отклонения. Однако аккуратная поверхность сама по себе не подтверждает прочность точки.
План контроля должен учитывать назначение изделия. В него включают предусмотренные документацией испытания и проверку образцов. Показания сварочного тока полезны для наблюдения за процессом, но не заменяют оценку готового соединения.
При подборе режима учитывают марку металла, толщину и количество деталей, состояние покрытия, форму электродов и возможности машины. Переносить настройки на другое изделие без проверки не следует.
Справочные режимы точечной сварки
Точечная сварка низкоуглеродистой стали
| Толщина каждой детали, мм | Диаметр контакта, мм | Средний: усилие, кН | Средний: ток, кА | Средний: время, с | Форсированный: усилие, кН | Форсированный: ток, кА | Форсированный: время, с | Минимальный диаметр ядра, мм |
|---|---|---|---|---|---|---|---|---|
| 1 | 5 | 1,5 | 7,5 | 0,4 | 1,5 | 9,5 | 0,2 | 4 |
| 2 | 7,5 | 3,5 | 10,5 | 0,6 | 3,5 | 12,5 | 0,44 | 6 |
| 2,5 | 8 | 3,5 | 11,5 | 0,8 | 3,5 | 13,5 | 0,5 | 7 |
| 4 | 12 | 4 | 11 | 3 | 8 | 15 | 2 | 10,5 |
| 5 | 13 | 5 | 12 | 4 | 10 | 16,5 | 3 | 12,5 |
| 6 | 15 | 6 | 13,5 | 4,5 | 12 | 18 | 3,7 | 14 |
| 7 | 17 | 7 | 14,5 | 5 | 14 | 19 | 4 | 15 |
| 8 | 18 | 8 | 15 | 6 | 15 | 20 | 5 | 16 |
Многоимпульсная точечная сварка углеродистых сталей
| Толщина каждой детали, мм | Ток, кА | Число импульсов | Действие тока, с | Пауза, с | Усилие сжатия, кН | Диаметр / радиус сферы электрода, мм |
|---|---|---|---|---|---|---|
| 4 | 26,6 | 6 | 0,5 | 0,15 | 17 | 30 / 150 |
| 6 | 28,2 | 10 | 0,47 | 0,15 | 23 | 30 / 150 |
| 8 | 22 | 14 | 0,44 | 0,15 | 32 | 30 / 250 |
| 10 | 34 | 15 | 0,62 | 0,15 | 35 | 30 / 250 |
Точечная сварка закаливающихся низколегированных сталей
| Толщина каждой детали, мм | Сварка: ток, кА | Сварка: действие тока, с | Сварка: пауза, с | Термообработка: ток, кА | Термообработка: действие тока, с | Усилие, кН |
|---|---|---|---|---|---|---|
| 1 | 6,2–6,7 | 0,42–0,5 | 0,6–0,7 | 4,8–5,5 | 0,68–0,78 | 2–4 |
| 1,5 | 8,7–9,2 | 0,52–0,64 | 0,8–1,1 | 6,2–7,4 | 0,68–0,96 | 6 |
| 2 | 10–11 | 0,74–0,84 | 1–1,4 | 7–8 | 1,1–1,3 | 8 |
| 2,5 | 11,5–12,5 | 1–1,1 | 1,1–1,5 | 8–9 | 1,3–1,9 | 10 |
| 3 | 13–14 | 1,2–1,4 | 1,3–1,6 | 9–10 | 1,8–2,2 | 11 |
Точечная сварка трёх деталей из низкоуглеродистой стали
| Толщины деталей, мм | Диаметр электрода, мм | Сжатие, с | Удаление окалины, с | Прогрев, с | Сварка, с | Охлаждение, с | Проковка, с | Удаление окалины: ток, кА | Прогрев: ток, кА | Сварка: ток, кА |
|---|---|---|---|---|---|---|---|---|---|---|
| 6 + 12 + 6 | 18 | 2 | 3–4,5 | 3,5 | 5,5 | 3 | 2,5 | 12 | 18 | 37 |
| 8 + 16 + 8 | 22 | 2 | 3–4,5 | 5 | 7,5 | 5 | 3,5 | 18 | 28 | 44 |
| 10 + 20 + 30 | 30 | 2 | 4–5,5 | 6,5 | 8,1 | 6 | 4,5 | 20 | 37 | 62 |
Точечная сварка алюминиевых сплавов
| Группа сплава по исходнику | Толщина каждой детали, мм | Ток, кА | Время сварки, с | Усилие сжатия электродов, кН |
|---|---|---|---|---|
| Магниевый | 0,8 | 20 | 0,1 | 3 |
| Магниевый | 1 | 24 | 0,12 | 4 |
| Магниевый | 1,5 | 27 | 0,14 | 5 |
| Магниевый | 2 | 30 | 0,18 | 7 |
| Типа АМг | 0,5 | 18 | 0,1 | 1,9 |
| Типа АМг | 1 | 22 | 0,12 | 2,5 |
| Типа АМг | 1,5 | 27 | 0,14 | 3,5 |
| Типа АМг | 2 | 32 | 0,18 | 5,0 |