
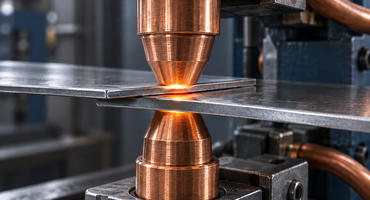
Контактная сварка позволяет получать неразъёмные металлические соединения за счёт электрического нагрева и механического усилия. Ток проходит через детали, а сопротивление металла и контактных участков вызывает выделение тепла. Сжатие обеспечивает необходимый контакт и участвует в формировании соединения.
Этот способ широко применяется в серийном производстве. Его используют при изготовлении листовых конструкций, сеток, корпусов и других изделий, для которых важны повторяемость результата и возможность автоматизации.
Основные способы
При точечной сварке детали соединяются на отдельных участках между электродами. Рельефная сварка использует подготовленные выступы, которые помогают сосредоточить ток и усилие в заданных местах. При шовной сварке роликовые электроды формируют последовательность сварных участков вдоль соединения. Стыковая сварка предназначена для соединения деталей по торцам.
Выбор способа зависит от материала, формы изделия, доступности зоны сварки и требований к готовому соединению.
Что влияет на результат
Для точечной контактной сварки ключевыми параметрами служат сварочный ток, продолжительность его действия и усилие электродов. Эти величины рассматривают совместно: изменение одного параметра может потребовать корректировки остальных.
На практике также учитывают состояние поверхностей, точность сборки, износ электродов и работу охлаждения. Поэтому повторяемость соединений зависит не только от настроек регулятора, но и от состояния всей машины.
Как подбирать оборудование
Подбор начинают с изделия: определяют материал, толщину деталей, расположение соединений и требуемую производительность. Затем проверяют возможности сварочной машины, привода сжатия и системы управления.
При модернизации необходимо согласовать регулятор с силовой частью и исполнительными устройствами. Подходящий прибор должен обеспечивать нужную последовательность операций и диапазон регулирования. Окончательные настройки устанавливают по технологической документации и результатам испытаний образцов.