
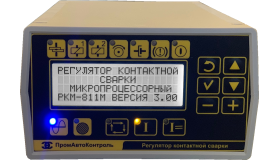
Регулятор контактной сварки РКМ-811М
Для точечных машин с переменным сварочным усилием.
- Предварительное обжатие и ковка
- Автоматическая настройка на CosФ
- Уровней тока — 2
Описание и возможности
РКМ-811М управляет циклом контактной сварки на машинах переменного тока.
- Современный интерфейс: Установлен яркий алфавитно-цифровой индикатор, который пришел на смену 7-сегментному. Это позволяет выводить текстовые подсказки и параметры на русском языке, делая настройку интуитивно понятной.
- Быстрый и универсальный монтаж: Компактный корпус крепится с помощью винтов М4 или мощного магнитного крепежа. Не требуется дополнительная фурнитура, что ускоряет установку и интеграцию.
- Расширенные функции диагностики: Появились встроенные функции тестирования входов и выходов, а также возможность подключения сигнала «АВАРИЯ» с низким активным уровнем для повышения безопасности системы.
- Удобство для серийного производства: Встроенная память увеличена в 2 раза и позволяет хранить до 20 сварочных программ, что идеально для быстрой смены технологических процессов.
Назначение
Регуляторы РКМ-811М предназначены для комплексного управления циклом сварки, точного контроля и стабилизации сварочного тока на машинах контактной сварки переменного тока. Их ключевым преимуществом является независимое управление двумя каналами усилия.
Расширенный контроль сварочного тока
РКМ-811М обеспечивает гибкость в управлении нагревом:
- Сложные импульсные режимы: Возможность задавать от 1 до 198 импульсов (пульсаций) тока в рамках одного цикла.
- Два независимых уровня нагрева: Импульсы можно комбинировать — часть с «Током 1», часть с «Током 2». Это позволяет реализовать сложные термоциклы, например, для подготовки поверхности и последующей основной сварки.
- Раздельная регулировка: Длительность импульсов и пауз между «Током 1» и «Током 2» настраиваются независимо.
- Плавный пуск: Функция плавного нарастания (модуляции) переднего фронта тока для минимизации разбрызгивания.
Управление усилием сжатия
Регулятор поддерживает несколько продвинутых режимов по усилию, управляя двумя электропневматическими клапанами:
- С постоянным (сварочным) усилием: Стандартный режим для большинства операций.
- С ковочным усилием: Повышенное усилие прикладывается в фазе «ПРОКОВКА» для уплотнения металла шва.
- С предварительным обжатием: Повышенное усилие прикладывается в начале фазы «СЖАТИЕ» для обеспечения идеального контакта сложных деталей.
- Комбинированный режим: Режим с постоянным усилием и приложением повышенного (ковочного) усилия объединяет преимущества нескольких тактик для достижения максимального качества.
Применение в производстве: Гибкость для сложных задач
Для точечной сварки:
Регулятор работает одиночными циклами или в автоматическом режиме. При автоматической работе фаза «ПРЕДВАРИТЕЛЬНОЕ СЖАТИЕ» исключается из последующих циклов, что значительно повышает скорость при серийном производстве.
Для чего нужны сложные настройки?
- Сварка разнородных металлов: Комбинация «Ток 1» (малой мощности) и «Ток 2» (основной) позволяет прогревать материалы с разной теплопроводностью без выплесков.
- Сварка оцинкованной стали: Многократные импульсы с паузами позволяют выжечь цинк и затем надежно сварить основной металл.
- Ликвидация дефектов: Режимы с ковочным усилием и предварительным обжатием исключают пористость и гарантируют прочное соединение.
Технические характеристики
| Наименование параметра | Норма для регулятора |
| Потребляемая мощность, ВА, не более | 50 |
| Количество регулируемых выдержек сварочного цикла | 8 |
| Общее количество импульсов сварочного тока | 1 — 198 |
| Количество импульсов сварочного тока с нагревом 1 | 1 — 99 |
| Количество импульсов сварочного тока с нагревом 2 | 0 — 99 |
| Количество импульсов сварочного тока, после которого выключается повышенное (ковочное) усилие | 0 — 99 |
| Пределы регулирования выдержек времени сварочного цикла | |
| Предварительное сжатие | 0 — 99; 0 — 198 |
| Сжатие | 0 — 99; 0 — 198 |
| Импульс 1 | 0 — 99; 0 — 198 |
| Интервал | 0 — 99; 0 — 198 |
| Импульс 2 | 0 — 99; 0 — 198 |
| Начало ковки | 0 — 99; 0 — 198 |
| Проковка | 0 — 99; 0 — 198 |
| Пауза | 0 — 99; 0 — 198 |
| Модуляция | 0 — 99; 0 — 198 |
| Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % | 30 — 100 |
| Длительность нарастания переднего фронта импульса сварочного тока (модуляция) | 0 — 99; 0 — 198 |
|
Изменение действующего значения сварочного тока при колебаниях напряжения питающей сети от 0,9 до 1,05 от номинального значения (параметрическая стабилизация), % |
±3 |
| Параметры импульсов управления тиристорами | |
| Амплитуда выходного напряжения на сопротивлении 6 Ом +/-5%, В | Не менее 15 Не более 25 |
| Длительность импульса на уровне 15В, мкс |
Не менее 100 |
| Параметры сигнала для питания выходных устройств постоянного тока | |
| Напряжение, В | 24±10% |
| Ток, А не более | 0,8 |
| Количество выходных устройств | 2 |