
Сварочные регуляторы
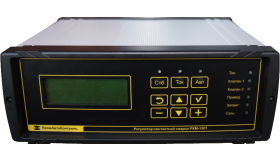
Регулятор контактной сварки РКМ-1511
Управление сварочными машинами с низкочастотным источником тока.
- Управление током низкой частоты
- Связь с системой верхнего уровня (ModBus)
- Измерение сварочного тока
01 / Назначение
Описание и возможности
Регуляторы контактной сварки микропроцессорные РКМ-1511 предназначены для управления циклом сварки, контроля и стабилизации значения сварочного тока, машин контактной сварки с низкочастотным источником тока.
Функции и возможности
- Регуляторы обеспечивают управление силовой коммутирующей аппаратурой – 12 силовыми тиристорами , двумя или тремя электропневматическими клапанами и проводом вращения роликов.
- Регулятор обеспечивает следующие режимы работы по току и усилию между электродами:
- управление 12 силовыми тиристорами;
- управление 3 электропневматическими клапанами или двумя клапанами и приводом вращения роликов;
- дискретный отсчет позиций сварочного цикла в периодах и 1\6 периода сетевого напряжения;
- измерение и индикацию максимального и минимального значения напряжения сети за цикл;
- измерение и индикацию текущего значения напряжения питающей сети;
- измерение и индикация сварочного тока;
- связь с системой высшего уровня по последовательному каналу RS-485, протокол MODBUS;
- параметрическую стабилизацию среднего значения напряжения на сварочном контуре по напряжению сети;
- в точечных режимах, регулятор обеспечивает корректировку сварочного тока в зависимости от количества сваренных точек и выдачу сигнала на заточку или замену электродов.
- По усилию, регулятор позволяет формировать различные циклограммы путем включения клапана дополнительного усилия в любой сварочной позиции. Так же регулятор позволяет осуществлять ковку — включать клапан дополнительного ковочного усилия во время протекания сварочного тока.
- Регуляторы (в точечном режиме) обеспечивают работу машин одиночными циклами и в автоматическом режиме (пока замкнута цепь запуска), при этом выдержка времени «Предварительное сжатие» из последующих циклов исключается. При работе в шовных режимах цепь запуска должна быть замкнута дважды: один раз для запуска, второй для остановки.
02 / Параметры
Технические характеристики
| Наименование параметра | Норма для регулятора |
| Потребляемая мощность, ВА, не более | 70 |
| Количество регулируемых выдержек сварочного цикла | 15 |
| Общее количество импульсов сварочного тока | 1 — 2997 |
| Количество импульсов сварочного тока с нагревом 1 | 1 — 999 |
| Количество импульсов сварочного тока с нагревом 2 или 3 | 0 — 999 |
| Пределы регулирования выдержек времени сварочного цикла | |
| Предварительное сжатие | 0 — 999 |
| Задержка сжатия | 0 — 999 |
| Сжатие | 0 — 999 |
| Задержка тока | 0 — 999 |
| Длительность импульса тока 1 | 0 — 999 |
| Длительность паузы между импульсами тока 1 | 0 — 999 |
| Длительность паузы между токами 1 и 2 | 0 — 999 |
| Длительность импульса тока 2 | 0 — 999 |
| Длительность паузы между импульсами тока 2 | 0 — 999 |
| Длительность паузы между токами 2 и 3 | 0 — 999 |
| Длительность импульса тока 3 | 0 — 999 |
| Длительность паузы между импульсами тока 3 | 0 — 999 |
| Задержка ковки | 0 — 999 |
| Проковка | 0 — 999 |
| Пауза | 0 — 999 |
| Модуляция | 0 — 999 |
| Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % | 30 — 100 |
| Длительность нарастания переднего фронта импульса сварочного тока (модуляция) | 0 — 999 |
|
Изменение действующего значения сварочного тока при колебаниях напряжения питающей сети от 0,9 до 1,05 от номинального значения (параметрическая стабилизация), % |
±3 |
| Параметры импульсов управления тиристорами | |
| Амплитуда выходного напряжения на сопротивлении 6 Ом +/-5%, В | Не менее 15 Не более 25 |
| Длительность импульса на уровне 15В, мкс |
Не менее 100 |
| Параметры сигнала для питания выходных устройств постоянного тока | |
| Напряжение, В | 24±10% |
| Ток, А не более | 0,8 |
| Количество выходных устройств | 3 |
03 / Документация