
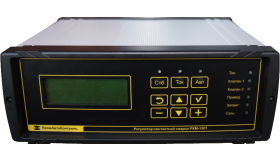
Регулятор контактной сварки РКМ-1701М
Управление сварочным циклом с измерением тока и контролем усилия.
- Измерение сварочного тока и усилия
- Управление аналоговыми клапанами
- Программируемая циклограмма
Описание и возможности
РКМ-1701М измеряет сварочный ток и усилие сжатия. Управление аналоговыми клапанами позволяет задавать усилие в программе сварки.
Назначение
РКМ-1701М предназначен для управления сложными циклами контактной сварки на автоматизированных линиях, где критически важна полная повторяемость всех параметров цикла, включая усилие, и минимизация вмешательства оператора.
Функции и возможности
Прямое измерение и контроль сварочного усилия
-
Два метода точного измерения:
- Непосредственное измерение с помощью тензодатчика, установленного в сварочном узле. Это самый точный метод, напрямую измеряющий усилие на электродах.
- Интеллектуальный расчет на основе измерения давления в пневмоприводе и ввода геометрических параметров механизма. Позволяет модернизировать оборудование без установки дорогостоящих тензодатчиков.
- Контроль и индикация: Регулятор в реальном времени отображает величину сварочного и ковочного усилий, обеспечивая прозрачность процесса.
- Управление аналоговыми регуляторами давления: РКМ-1701М не просто открывает/закрывает клапаны, а формирует аналоговый сигнал для управления 2 электронными регуляторами давления (ИПД). Это позволяет точно и плавно задавать необходимое усилие в каждой фазе цикла.
Решаемые проблемы:
- Ликвидация брака из-за «человеческого фактора»: Оператор больше не может «на глаз» выставить давление, что было источником нестабильного качества.
- Точное соблюдение технологических карт: Усилие, как и ток, становится программным параметром, который точно сохраняется и воспроизводится.
Сквозной контроль качества: от тока к усилию
РКМ-1701М сохраняет и дополняет все функции контроля тока от модели РКМ-1502М.
- Прямое измерение сварочного тока: Измерение каждого импульса с двухуровневым допусковым контролем.
- Интеллектуальная стабилизация: Параметрическая стабилизация и компенсация изменения коэффициента мощности на основе реальных данных.
- Комплексный анализ: Прибор одновременно анализирует и ток, и усилие, позволяя выявлять сложные дефекты, вызванные нарушением любого из параметров.
Гибкое управление сложными циклами
- Три независимых сварочных тока для реализации сложных термоциклов.
- Управление тремя электропневматическими клапанами и двумя аналоговыми регуляторами давления.
- Программируемые сценарии для автоматизации дополнительных операций.
Интеграция в АСУ ТП:
РКМ-1701М — это готовый узел для построения «цифрового» цеха.
-
Цифровой протокол MODBUS RTU: Передача в систему верхнего уровня (ПЛК, SCADA) всех критических данных в реальном времени:
- Измеренные значения сварочного тока и усилия.
- Результаты допускового контроля по току и усилию.
- Статус оборудования, счетчики циклов, аварийные сообщения.
- Удаленное управление: Централизованная загрузка программ, включающих все параметры тока и усилия, исключает их несанкционированное изменение на месте.
- Сбор данных для SPC (Статистического Контроля Процесса): Построение детальных отчетов и контрольных карт по всем ключевым параметрам, что является основой для прогнозирующего обслуживания и постоянного улучшения качества.
Технические характеристики
| Наименование параметра | Норма для регулятора |
| Потребляемая мощность, ВА, не более | 70 |
| Количество регулируемых выдержек сварочного цикла | 17 |
| Общее количество импульсов сварочного тока | 1 — 2997 |
| Количество импульсов сварочного тока с нагревом 1 | 1 — 999 |
| Количество импульсов сварочного тока с нагревом 2 или 3 | 0 — 999 |
| Пределы регулирования выдержек времени сварочного цикла | |
| Предварительное сжатие | 0 — 999 |
| Задержка сжатия | 0 — 999 |
| Сжатие | 0 — 999 |
| Задержка тока | 0 — 999 |
| Длительность импульса тока 1 | 0 — 999 |
| Длительность паузы между импульсами тока 1 | 0 — 999 |
| Длительность паузы между токами 1 и 2 | 0 — 999 |
| Длительность импульса тока 2 | 0 — 999 |
| Длительность паузы между импульсами тока 2 | 0 — 999 |
| Длительность паузы между токами 2 и 3 | 0 — 999 |
| Длительность импульса тока 3 | 0 — 999 |
| Длительность паузы между импульсами тока 3 | 0 — 999 |
| Задержка ковки | 0 — 999 |
| Проковка | 0 — 999 |
| Пауза | 0 — 999 |
| Модуляция | 0 — 999 |
| Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % | 30 — 100 |
| Длительность нарастания переднего фронта импульса сварочного тока (модуляция) | 0 — 999 |
|
Изменение действующего значения сварочного тока при колебаниях напряжения питающей сети от 0,9 до 1,05 от номинального значения (параметрическая стабилизация), % |
±3 |
| Параметры импульсов управления тиристорами | |
| Амплитуда выходного напряжения на сопротивлении 6 Ом +/-5%, В | Не менее 15 Не более 25 |
| Длительность импульса на уровне 15В, мкс |
Не менее 100 |
| Параметры сигнала для питания выходных устройств постоянного тока | |
| Напряжение, В | 24±10% |
| Ток, А не более | 0,8 |
| Количество выходных устройств | 4 (выхода) + 1 (сигнал «РАБОТА») |