
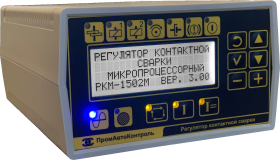
Сварочные регуляторы
Регулятор контактной сварки РКМ-1502М
Управление сваркой с измерением сварочного тока.
- Измерение и допусковый контроль тока
- Связь с системой верхнего уровня (ModBus)
- Стабилизация тока (задание тока в кА)
01 / Назначение
Описание и возможности
РКМ-1502М управляет циклом контактной сварки, измеряет сварочный ток и выполняет допусковый контроль.
- Программируемые сценарии: Создание пользовательских сценариев для автоматизации дополнительных операций (сброс, подача детали) по сигналу второй педали без внешнего ПЛК.
- Удобство монтажа: Компактный корпус с креплением на винты М4 или магнитный крепеж.
- Промышленная связь: Поддержка протокола MODBUS RTU через RS-485 для интеграции в АСУ ТП.
- Выход статуса «РАБОТА»: Сигнальный выход для синхронизации внешнего оборудования.
- Расширенная память: Хранение 20 сварочных программ.
Назначение
РКМ-1502М предназначен для управления циклами контактной сварки с требованиями к стабильности параметров и контролю качества.
Функции и возможности
Прямое измерение, контроль и стабилизация сварочного тока
- Прямое измерение тока: Регулятор измеряет величину каждого сварочного импульса в реальном времени, а не рассчитывает ее косвенно.
-
Двухуровневый допусковый контроль: Система автоматически сравнивает измеренный ток с заданными допусками.
- «Предупреждение»: Сигнализирует о тенденции к выходу за пределы нормы (например, износ электродов).
- «Брак»: Фиксирует недопустимое отклонение, и регулятор может забраковать деталь и остановить процесс.
- Стабилизация на основе реальных данных: Параметрическая стабилизация и компенсация изменения коэффициента мощности работают с опорой на реально измеренное значение тока, а не напряжения, обеспечивая стабилизацию сварочного тока.
Преимущества контроля тока для производства:
- Ранняя диагностика проблем: Выход тока за пределы допуска сигнализирует о проблеме раньше, чем она приведет к браку (ослабление давления, износ электродов, деформация детали).
- Цифровой протокол: Результаты контроля каждого цикла передаются по MODBUS для построения детальных отчетов и карт статистического контроля процесса (SPC).
Расширенный контроль над процессом сварки
- Три независимых сварочных тока: Возможность использования трех уровней тока в одном цикле для сложных термоциклов.
-
Интеллектуальный мониторинг:
- Контроль состояния электродов: Коррекция тока и сигнализация о заточке на основе подсчета циклов и реальных измерений тока.
- Измерение и индикация макс./мин. напряжения сети.
Гибкое управление усилием сжатия
Регулятор управляет тремя электропневматическими клапанами, позволяя формировать сложные циклограммы усилия.
- Гибкое программирование: Активация дополнительного усилия в любой позиции цикла.
- Ковка во время тока: Включение ковочного усилия непосредственно во время протекания сварочного тока.
Связь и автоматизация
РКМ-1502М — это источник достоверных данных для системы управления предприятием.
-
Удаленное управление и мониторинг: Через MODBUS RTU регулятор передает:
- Реальные значения сварочного тока для каждого импульса.
- Результаты допускового контроля («Годен», «Предупреждение», «Брак»).
- Все параметры цикла (напряжение, коэффициент мощности, счетчики).
- Удаленный запуск программ и настройка параметров.
-
Преимущества использования MODBUS:
- Единый стандарт: Совместимость с большинством современных ПЛК и панелей оператора (HMI).
- Простота интеграции: Легко встраивается в существующую систему автоматизации.
- Снижение стоимости: Замена сложной дискретной проводки на простую сеть.
-
Организация рабочего места:
- Выбор программ с рабочего места через выносной переключатель.
- Централизованный контроль: Инженер-технолог удаленно управляет программами и анализирует детальную статистику по каждому циклу.
02 / Параметры
Технические характеристики
| Наименование параметра | Норма для регулятора |
| Потребляемая мощность, ВА, не более | 50 |
| Количество регулируемых выдержек сварочного цикла | 15 |
| Общее количество импульсов сварочного тока | 1 — 2997 |
| Количество импульсов сварочного тока с нагревом 1 | 1 — 999 |
| Количество импульсов сварочного тока с нагревом 2 или 3 | 0 — 999 |
| Пределы регулирования выдержек времени сварочного цикла | |
| Предварительное сжатие | 0 — 999 |
| Задержка сжатия | 0 — 999 |
| Сжатие | 0 — 999 |
| Задержка тока | 0 — 999 |
| Длительность импульса тока 1 | 0 — 999 |
| Длительность паузы между импульсами тока 1 | 0 — 999 |
| Длительность паузы между токами 1 и 2 | 0 — 999 |
| Длительность импульса тока 2 | 0 — 999 |
| Длительность паузы между импульсами тока 2 | 0 — 999 |
| Длительность паузы между токами 2 и 3 | 0 — 999 |
| Длительность импульса тока 3 | 0 — 999 |
| Длительность паузы между импульсами тока 3 | 0 — 999 |
| Задержка ковки | 0 — 999 |
| Проковка | 0 — 999 |
| Пауза | 0 — 999 |
| Модуляция | 0 — 999 |
| Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % | 30 — 100 |
| Длительность нарастания переднего фронта импульса сварочного тока (модуляция) | 0 — 999 |
|
Изменение действующего значения сварочного тока при колебаниях напряжения питающей сети от 0,9 до 1,05 от номинального значения (параметрическая стабилизация), % |
±3 |
| Параметры импульсов управления тиристорами | |
| Амплитуда выходного напряжения на сопротивлении 6 Ом +/-5%, В | Не менее 15 Не более 25 |
| Длительность импульса на уровне 15В, мкс |
Не менее 100 |
| Параметры сигнала для питания выходных устройств постоянного тока | |
| Напряжение, В | 24±10% |
| Ток, А не более | 0,8 |
| Количество выходных устройств | 4 (выхода) + 1 (сигнал «РАБОТА») |
03 / Документация