
Сварочные регуляторы
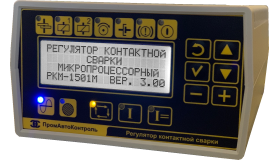
Регулятор контактной сварки РКМ-1501М
Управление сварочным циклом, связь по RS-485.
- Связь с системой верхнего уровня (ModBus)
- Внешний переключатель программ
- Три уровня сварочного тока
01 / Назначение
Описание и возможности
РКМ-1501М управляет циклом контактной сварки и дополнительными операциями машины.
- Программируемые сценарии: Функция создания пользовательских сценариев управления выходами после цикла сварки или по сигналу второй педали. Позволяет автоматизировать дополнительные операции (сброс детали, подачу новой и т.д.) без использования внешнего ПЛК.
- Удобство монтажа: Компактный корпус с универсальным креплением на винты М4 или магнитный крепеж.
- Промышленная связь: Встроенная поддержка протокола MODBUS RTU через интерфейс RS-485 для легкой интеграции в АСУ ТП.
- Выход статуса «РАБОТА»: Дополнительный сигнальный выход, активирующийся на все время цикла, для синхронизации с внешним оборудованием и системами световой индикации.
- Расширенная память: Возможность хранения 20 сварочных программ для многономенклатурного производства.
Назначение
РКМ-1501М предназначен для комплексного управления технологически сложными циклами контактной сварки с требованиями к качеству и повторяемости.
Функции и возможности
Расширенный контроль над процессом сварки
-
Три независимых сварочных тока: Регулятор позволяет использовать три различных уровня тока в рамках одного цикла. Это открывает возможности для сверхсложных термоциклов, например:
- Подогрев -> Основной нагрев -> Отжиг для сварки закаленных сталей.
- Подавление разбрызгивания при сварке цветных металлов.
-
Интеллектуальная стабилизация и мониторинг:
- Компенсация изменения коэффициента мощности сварочной машины в реальном времени для стабильного тепловложения.
- Измерение и индикация макс./мин. напряжения сети за цикл.
- Контроль состояния электродов: Автоматическая корректировка тока и сигнализация о необходимости заточки электродов на основе подсчета количества сваренных точек.
Гибкое управление усилием сжатия
Регулятор управляет тремя электропневматическими клапанами (всего — 4 внешних устройства), позволяя формировать различные циклограммы усилия.
- Гибкое программирование: Клапан дополнительного усилия может быть активирован в любой позиции сварочного цикла.
- Ковка во время тока: Функция включения ковочного усилия непосредственно во время протекания сварочного тока для получения плотной мелкозернистой структуры шва.
Связь и автоматизация
РКМ-1501М — это сетевое устройство, предназначенное для работы в составе АСУ ТП.
-
Удаленное управление и мониторинг: Через порт RS-485 и протокол MODBUS RTU регулятор позволяет:
- Запускать сварочные программы удаленно, с ПЛК верхнего уровня.
- Считывать в реальном времени все параметры цикла: ток, напряжение, коэффициент мощности, счетчик циклов.
- Удаленно настраивать параметры сварки для каждой программы.
- Получать аварийные сообщения и диагностировать неисправности.
-
Преимущества использования MODBUS:
- Единый стандарт: Совместимость с большинством современных ПЛК (Siemens, Schneider Electric, Allen-Bradley и др.) и панелей оператора (HMI).
- Простота интеграции: Легко встраивается в существующую или новую систему автоматизации цеха.
- Снижение стоимости: Позволяет отказаться от сложных схем на реле и дискретных входах/выходах, заменив их простой двухпроводной сетью.
-
Организация рабочего места сварщика:
- Выбор программ с рабочего места: Возможность подключения выносного переключателя программ позволяет оператору выбирать нужную технологическую программу прямо у сварочного аппарата, не обращаясь к панели управления.
- Централизованный контроль: Инженер-технолог может централизованно загружать и корректировать программы через SCADA-систему, в то время как оператор лишь выбирает утвержденный режим.
02 / Параметры
Технические характеристики
| Наименование параметра | Норма для регулятора |
| Потребляемая мощность, ВА, не более | 50 |
| Количество регулируемых выдержек сварочного цикла | 15 |
| Общее количество импульсов сварочного тока | 1 — 2997 |
| Количество импульсов сварочного тока с нагревом 1 | 1 — 999 |
| Количество импульсов сварочного тока с нагревом 2 или 3 | 0 — 999 |
| Пределы регулирования выдержек времени сварочного цикла | |
| Предварительное сжатие | 0 — 999 |
| Задержка сжатия | 0 — 999 |
| Сжатие | 0 — 999 |
| Задержка тока | 0 — 999 |
| Длительность импульса тока 1 | 0 — 999 |
| Длительность паузы между импульсами тока 1 | 0 — 999 |
| Длительность паузы между токами 1 и 2 | 0 — 999 |
| Длительность импульса тока 2 | 0 — 999 |
| Длительность паузы между импульсами тока 2 | 0 — 999 |
| Длительность паузы между токами 2 и 3 | 0 — 999 |
| Длительность импульса тока 3 | 0 — 999 |
| Длительность паузы между импульсами тока 3 | 0 — 999 |
| Задержка ковки | 0 — 999 |
| Проковка | 0 — 999 |
| Пауза | 0 — 999 |
| Модуляция | 0 — 999 |
| Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % | 30 — 100 |
| Длительность нарастания переднего фронта импульса сварочного тока (модуляция) | 0 — 999 |
|
Изменение действующего значения сварочного тока при колебаниях напряжения питающей сети от 0,9 до 1,05 от номинального значения (параметрическая стабилизация), % |
±3 |
| Параметры импульсов управления тиристорами | |
| Амплитуда выходного напряжения на сопротивлении 6 Ом +/-5%, В | Не менее 15 Не более 25 |
| Длительность импульса на уровне 15В, мкс |
Не менее 100 |
| Параметры сигнала для питания выходных устройств постоянного тока | |
| Напряжение, В | 24±10% |
| Ток, А не более | 0,5 |
| Количество выходных устройств | 4 (выхода) + 1 (сигнал «РАБОТА») |
03 / Документация